

技術情報
2色成形・インサート成形・組立、どの工法を選ぶべき?違いと選定ポイントを解説
- 成形
「2色成形とインサート成形、どちらが自社製品に適しているのか分からない」「現在は複数の部品を組み立てているが、もっと効率の良い工法はないだろうか」――このような悩みをお持ちではありませんか?
樹脂製品の製造では、2色成形・インサート成形・別部品による組立など、さまざまな工法を選択できます。しかし、工法によってメリットや注意点が異なるため、製品の材質・形状・生産数量・品質要求・組立工程などを踏まえて、最適な方法を選ぶことが重要です。
本記事では、2色成形・インサート成形・組立の3つの工法を比較し、それぞれの特徴と、どのような場合に適しているのかを解説します。さらに、現在の製造方法を見直して別の工法へ切り替える「工法転換」の考え方についても、実際の技術提案事例を交えてご紹介します。
この記事を読むことで、自社製品に適した工法を検討する際のポイントや、部品点数・組立工程・コスト・品質などを総合的に考えるための視点を知ることができます。
この記事でわかること
- 2色成形・インサート成形・組立、それぞれの特徴と違い
- それぞれの工法が適している製品・用途
- 材質・形状・生産数量・品質・コストから工法を選ぶポイント
- 現在の組立工程を2色成形などへ工法転換するメリット
- 実際の工法転換による品質向上・設計改善の事例
2色成形・インサート成形・組立の違い
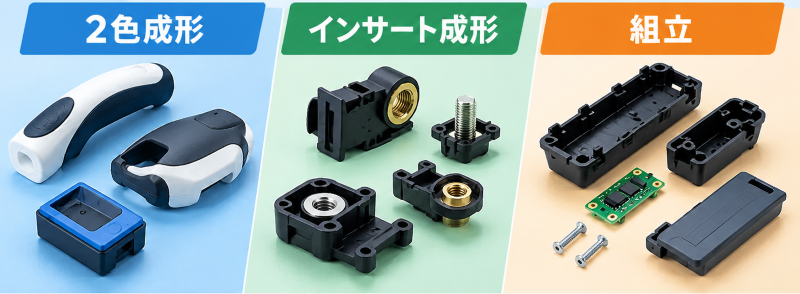
まずは、それぞれの工法の特徴を簡単に整理します。
| 工法 | 主な特徴 | 向いているケース |
| 2色成形 | 2種類の樹脂を一つの製品として成形 | 樹脂同士を一体化し、組立工程を削減したい |
| インサート成形 | 金属部品などを金型にセットして樹脂と一体化 | 金属+樹脂など異素材を一体化したい |
| 組立 | 個別に製造した部品を後工程で組み立てる | 少量生産や仕様変更への対応を重視したい |
重要なのは、どの工法にも適した用途があるということです。
例えば、2種類の樹脂を一体化したい場合でも、材料同士の融着性や製品形状、生産数量などによって最適な方法は変わります。
2色成形とは?
2色成形とは、異なる2種類の樹脂を、一つの製品として一体成形する工法です。
例えば、
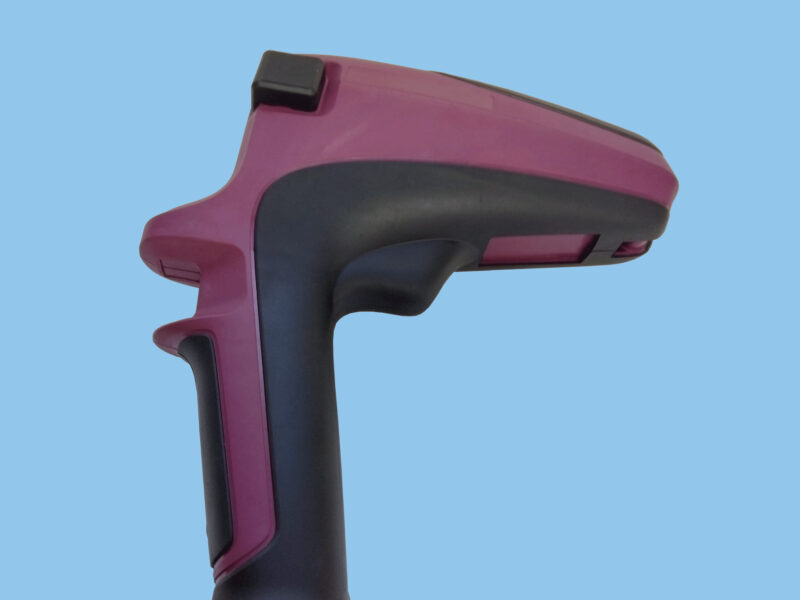
- 硬質樹脂+軟質樹脂
- 本体+グリップ部
- 異なる色の樹脂
- 異なる機能を持つ樹脂
などを組み合わせることができます。
2色成形のメリット
2色成形では、複数の樹脂を一体化することで、後工程の組立を減らせる可能性があります。
例えば、従来、
部品Aを成形 → 部品Bを成形 → 組立
としていた製品を、
2色成形による一体成形
へ変更できれば、部品点数や組立工程の削減につながります。また、硬質樹脂とエラストマーを組み合わせることで、強度と柔軟性、防滑性や触感など、異なる機能を一つの製品に持たせることも可能です。
2色成形の注意点
一方で、2色成形では専用の金型が必要となるため、単色成形と比較して金型構造が複雑になる場合があります。
また、
- 2つの材料の融着性
- 材料ごとの収縮率
- 製品形状
- ゲート位置
- 2次成形時の樹脂の流れ
などを考慮する必要があります。
そのため、単に「2種類の樹脂を成形できるか」だけでなく、製品として安定して量産できるかまで含めて検討することが重要です。
関連記事:2色成形とは?種類・メリット・事例を解説
インサート成形とは?
インサート成形は、あらかじめ金型内に部品をセットし、その周囲に樹脂を射出して一体化する工法です。
金属部品と樹脂を組み合わせる場合などに多く用いられます。
例えば、
- 金属端子
- ナット
- シャフト
- 金属プレート
などを樹脂と一体化することができます。
インサート成形のメリット
インサート成形では、樹脂だけでは実現しにくい機能を、金属部品などに持たせることができます。
例えば、金属の強度や導電性、ねじ機能などを活かしながら、樹脂による軽量化や形状自由度を組み合わせることができます。
また、後工程で金属部品を圧入・ねじ止めする工程を、成形工程に組み込める可能性があります。
インサート成形の注意点
一方で、インサート成形では、金型への部品セットや位置決めなどの工程が必要になります。
生産数量が多い場合には、部品供給やセット作業の自動化まで含めて検討する必要があります。
また、インサートする部品の形状や材質によっては、成形時の変形や樹脂の流れなどへの影響も考慮する必要があります。
金属部品を樹脂に置き換えるという選択肢も
インサート成形では金属と樹脂を組み合わせることができますが、製品の要求特性によっては、金属部品そのものを樹脂へ置き換える「金属部品の樹脂化」を検討できる場合もあります。
材料や形状を工夫することで、軽量化やコストダウン、部品の一体化などにつながる可能性があります。
実際に、金属部分を硬質樹脂、ゴム部分を軟質樹脂へ変更し、2色成形によって樹脂製品へ統合した事例もあります。
技術提案事例:金属部品のオール樹脂化による軽量化・コストダウン
組立とは?
組立方式では、複数の部品をそれぞれ成形・加工した後、別工程で一つの製品に組み立てます。
例えば、
樹脂部品A+樹脂部品B+ねじ
のように、それぞれの部品を個別に製造し、後工程で組み立てます。
組立のメリット
組立方式の大きなメリットは、部品ごとに異なる材料や製造方法を選択できることです。また、製品仕様が変更された場合でも、一部の部品だけを変更できる場合があります。
そのため、
- 少量生産
- 多品種生産
- 頻繁な仕様変更
- 部品ごとに異なる材料を使用する製品
などでは、組立方式が適している場合があります。
組立の注意点
一方で、部品点数が増えるほど、
- 組立工数
- 部品管理
- 組立設備
- 作業者
- 組立不良
- 部品在庫
などの管理が必要になります。大量生産する製品では、こうした組立工程がコストや生産性に影響することがあります。
2色成形・インサート成形・組立を比較
3つの工法を比較すると、次のように整理できます。
| 比較項目 | 2色成形 | インサート成形 | 別部品+組立 |
| 樹脂同士の一体化 | ◎ | ○ | △ |
| 金属+樹脂の一体化 | △ | ◎ | ○ |
| 部品点数削減 | ◎ | ◎ | △ |
| 組立工程削減 | ◎ | ○~◎ | △ |
| 金型・設備の初期投資 | △ | △~○ | ○ |
| 少量生産への対応 | △ | ○ | ◎ |
| 大量生産への対応 | ◎ | ◎ | ○ |
| 材料選択の自由度 | ○ | ○ | ◎ |
| 仕様変更への対応 | △ | ○ | ◎ |
| 省人化 | ◎ | ○ | △ |
| 意匠・機能の一体化 | ◎ | ○ | ○ |
※上記は一般的な傾向です。実際の適性やコストは、製品形状、材料、生産数量、設備、品質要求などによって異なります。
2色成形を選ぶべきケースとは?
では、具体的にどのような場合に2色成形が有効なのでしょうか。
1.組立工程を削減したい
現在、
部品Aの成形
+
部品Bの成形
+
組立
という工程になっている場合、2色成形によって一体化できないかを検討する価値があります。
部品点数や組立工程を削減できれば、組立工数の削減だけでなく、部品管理や組立時のばらつきの低減につながる可能性があります。
2.硬質部と軟質部を一体化したい
例えば、
硬質樹脂の本体+エラストマーのグリップ
のような製品です。
2色成形を活用することで、強度と柔軟性、防滑性、触感など、異なる機能を一つの製品に組み込める可能性があります。
3.製品の意匠性・機能性を高めたい
異なる色や材料を組み合わせることで、製品の外観や操作性を向上させることもできます。単純な「2色」という意味だけではなく、一つの製品に複数の機能を持たせる工法として2色成形を検討することができます。
インサート成形を選ぶべきケースとは?
1.金属部品と樹脂を一体化したい
金属の強度や導電性などを活かしながら、樹脂と一体化したい場合にはインサート成形が有効です。
2.金属部品の後工程を削減したい
従来、
樹脂成形 → 金属部品を圧入・ねじ止め
としていた工程を、
金属部品を金型内にセット → 樹脂を射出して一体化
することで、後工程の削減につながる可能性があります。
組立を選ぶべきケースとは?
2色成形やインサート成形が常に最適というわけではありません。例えば、生産数量が少なく、専用金型への投資を回収しにくい場合には、個別成形+組立のほうが適していることがあります。
また、製品仕様が頻繁に変更される場合には、部品を分けておくことで、必要な部分だけを変更できるというメリットもあります。
つまり、「一体化できるから一体化する」のではなく、製品のライフサイクルや生産条件まで考えて工法を選択することが重要です。
今の工法が最適とは限らない。製品全体から工法を見直す
工法を選定するときに重要なのは、現在の製造方法を前提に考えすぎないことです。
例えば、現在、 部品Aを成形→部品Bを成形→2つの部品を組立 という製造方法を採用しているとします。この場合、「組立工程をどう効率化するか?」だけを考えるのではなく、「そもそも2つの部品を一体成形できないか?」という視点で製品設計を見直すことで、新たな選択肢が生まれる可能性があります。
同様に、樹脂部品+金属部品 で構成されている製品であれば、後工程で組み付けるのではなく、インサート成形による一体化を検討できます。
このような製造工程そのものを見直す「工法転換」は、VA・VE活動の一つの方法です。
技術提案事例
1)インサート成形から2色成形への工法転換
実際に、当社ではインサート成形から2色成形への工法転換を提案した事例があります。
従来は、1次成形品を取り出して2次成形工程へ移すインサート成形を行っていましたが、2色成形へ工法を変更することで、製品品質や生産性の向上を検討しました。
2色成形では、1次成形から2次成形までの工程を一体化できるため、製品や生産条件によっては省人化や品質安定につながる可能性があります。
「現在はインサート成形を採用しているが、2色成形へ変更できないか」
という場合は、工法転換によるメリットを検討する価値があります。
関連する技術提案事例:インサート成形から2色成形(ナイロン+エラストマー)への工法転換で品質向上
2)2色成形への工法転換で設計の幅を拡大
別の事例では、ABSとエラストマーを組み合わせた製品について、従来は形状によって一体化していた構造を、新しいデザインに合わせて2色成形による融着へ変更しました。
新しい製品形状では、単純に形状だけで一体化することが難しかったため、ABSに融着可能なエラストマー材料を複数選定し、評価用の2色成形型で試作を実施しました。
材料の融着性だけでなく、加工性やコストなども含めて評価し、量産を想定した材料選定を行っています。
このように、工法転換では単に「2色成形に変える」だけではなく、材料選定・試作評価・量産性まで含めて検討することが重要です。
関連する技術提案事例:2色成形への工法転換で設計の幅が拡大した技術提案事例
工法選定では「成形方法」だけでなく、製品全体を見ることが重要
2色成形、インサート成形、組立には、それぞれ適した用途があります。
2色成形
→ 樹脂同士の一体化や組立工程の削減
インサート成形
→ 金属などの異素材と樹脂の一体化
組立
→ 少量生産や仕様変更への対応、材料・部品構成の自由度
というように、それぞれの特徴を理解したうえで選択することが重要です。
また、工法選定では、
- 製品形状
- 使用材料
- 生産数量
- 金型費
- 製品単価
- 組立工数
- 品質要求
- 生産設備
- 将来的な仕様変更
などを総合的に考える必要があります。
特に、現在「別部品+組立」や「インサート成形」で製造している製品については、2色成形への工法転換によって、部品点数削減・工程削減・品質向上などにつながる可能性があります。
当社では、2色成形ありきで考えるのではなく、お客様の製品や課題に合わせて、材料・形状・構造・成形方法まで含めた技術提案を行っています。
「現在の工法が最適なのか分からない」
「組立工程を減らしたい」
「インサート成形から2色成形へ変更できるか検討したい」
といった場合も、お気軽にご相談ください。
関連記事
インサート成形と2色成形の違いとは?
2色成形とインサート成形の基本的な違いを、品質・コスト・生産ロット・省人化などの観点から詳しく解説しています。
プラスチック組立を効率化する2色成形の活用法
プラスチック製品の組立工程を2色成形へ置き換えることで、工数削減や品質安定につなげる考え方を解説しています。
設計提案事例
当社が実際に行った、材質変更・形状変更・工法転換・コストダウンなどの技術提案事例をご紹介しています。
最新の技術情報
-
2色成形・インサート成形・組立、どの工法を選ぶべき?違いと選定ポイントを解説
2色成形・インサート成形・組立の違いを比較し、製品の材質・形状・生産数量・品質・コストから最適な工法を選ぶポイントを解説します。…詳しく見る
-
2色成形の発注から納品まで完全ガイド|はじめての方向けフロー解説
2色成形のご相談からご発注、量産化までの流れとポイントをわかりやすく解説します!…詳しく見る
-

樹脂パネルに求められる品質を高める2色成形の活用と事例
透明度・外観品質・操作性を両立する2色成形パネルの技術と事例を紹介。材料選定から解析、設備体制までわかりやすく解説します。…詳しく見る
-
プラスチック組立を効率化する2色成形の活用法
プラスチック組立の課題を2色成形で解決。工数削減と品質安定を両立し、生産効率を高めます。…詳しく見る
-
ウェルドライン対策
2色成形技術とウェルドラインの抑制技術を組み合わせ、お客様のニーズに応じた高品質な製品を提供しています。…詳しく見る
-
プラスチック・樹脂製品の組立コストを削減する「工法転換」のポイント
プラスチック製品のコストダウンについて プラスチック製品のコストダウンにはいくつかの手法があり、適切な手法を取り入れることは最終製品の商品力(=価格競争力)に大…詳しく見る